

Kiedy dział zaopatrzenia wysyła zapytanie o niestiardowy zestaw kabli, pierwsze pytania rzadko dotyczą ceny. Częściej są to: Jaki materiał izolacyjny na działanie temperatury 150°C? Który przekrój drutu przenosi wystarczający prąd, nie powodując zbyt dużej sztywności wiązki? Z jakiego interfejsu złącza korzysta strona współpracująca? Te pytania decydują o tym, czy zespół przetrwa produkcję, przejdzie certyfikację i wytrzyma w terenie. W tym przewodniku omówiono decyzje, które faktycznie kształtują niestandardowy zespół kabla, od wyboru przewodnika i izolacji po wybór złącza, testowanie i kwalifikację dostawcy.
Co to jest niestandardowy zespół kabli?
Niestandardowy zespół kabla to wyprodukowana wiązka przewodów, kabli, złączy i elementów ochronnych zaprojektowana do konkretnego zastosowania. W przeciwieństwie do gotowego przewodu zasilającego lub standardowego przewodu połączeniowego, tworzony jest niestandardowy zespół, który dokładnie spełnia wymagania elektryczne, mechaniczne i środowiskowe Twojego produktu. Może być tak prosty, jak dwużyłowy przewód silikonowy ze wstępnie odizolowanymi końcami, lub tak złożony, jak wiązka wielogałęziowa z uszczelnionymi złączami, formowanym zabezpieczeniem przed naprężeniem i plecionym ekranowaniem.
W praktyce rozróżnienie między zespołem kabla a wiązką przewodów ma znaczenie. Zespół kabla zwykle odnosi się do pojedynczego kabla ze złączami zakończonymi na obu końcach, często przenoszącego moc lub dane między dwoma punktami. Wiązka przewodów zazwyczaj grupuje wiele przewodów w uporządkowaną wiązkę, często z rozgałęzieniami, osłonami ochronnymi i wieloma punktami końcowymi. Twój dostawca może używać tych terminów zamiennie, ale zakres pracy, oprzyrządowanie i testowanie mogą się różnić.
Dlaczego gotowe kable często są niewystarczające
Standardowe kable działają, gdy środowisko jest łagodne, a interfejsy mechaniczne są typowe. Nie dotyczy to większości producentów oryginalnego sprzętu. Urządzenie generujące ciepło wokół wewnętrznego okablowania, silnik wibrujący w sposób ciągły lub środowisko pojazdu narażone na ryzyko wysokiej temperatury, oleju i ścierania ujawnią ograniczenia zwykłego kabla.
Gotowe rozwiązania zawodzą z czterech typowych powodów:
- Niedopasowanie termiczne: standardowy drut PVC o temperaturze 80°C lub 105°C jest umieszczony zbyt blisko elementu grzejnego, powodując zmiękczenie izolacji lub przedwczesne starzenie się.
- Niedopasowanie mechaniczne: sztywny kabel z grubym płaszczem nie może przejść przez kompaktowy zawias ani wytrzymać wielokrotnego zginania.
- Niedopasowanie złącza: zapotrzebowanie na określoną rodzinę złączy, liczbę styków lub uszczelnienie przewodu nie może zostać spełnione za pomocą zwykłego kabla przedłużającego.
- Niedopasowanie certyfikatów: produkt końcowy musi spełniać wymagania UL, VDE lub CCC, a sam przewód lub montaż musi posiadać odpowiednie atesty.
To jest główny powód, dla którego istnieją niestandardowe zestawy kabli: aby zamknąć lukę pomiędzy ogólnym produktem z drutu a specyficznymi ograniczeniami Twojego urządzenia, jego środowiska operacyjnego i rynku docelowego.
Kluczowe decyzje w projektowaniu niestandardowych zespołów kablowych
Przed skontaktowaniem się z producentem najbardziej przydatnym krokiem jest zapoznanie się z podstawowymi parametrami technicznymi. Decyzje te wpływają na wybór materiałów, koszty i niezawodność, dlatego zasługują na przemyślaną uwagę, a nie pozostawienie ich domyślnie dostawcy.
Materiał przewodnika i skrętka
Miedź jest domyślnym materiałem przewodnika. Miedź cynowana jest powszechnie stosowana w środowiskach o wysokiej temperaturze i wilgoci, ponieważ powłoka cynowa jest odporna na utlenianie i korozję, dlatego wiele przewodów silikonowych i usieciowanych promieniowaniem wykorzystuje przewody cynowane. Goła miedź jest tańsza, ale z biegiem czasu bardziej podatna na utlenianie powierzchniowe, szczególnie w podwyższonych temperaturach.
Skręcanie wpływa na elastyczność i trwałość zmęczeniową. Przewód drobnożyłowy zgina się łatwiej i wytrzymuje wielokrotne zginanie znacznie lepiej niż drut lity lub grubo skręcony. Kompromisem są koszty i wysiłek związany z zakończeniem połączenia. Drobne splotki wymagają również ostrożnego zdejmowania izolacji i zaciskania, aby uniknąć nacięcia pasm. Jeśli zespół porusza się podczas pracy, na przykład w ramieniu robota lub drzwiach zmywarki, należy nadać priorytet drobnemu splotowi i sprawdzić trwałość zginania u swojego dostawcy.
Materiały izolacyjne i płaszczowe
Wybór materiału jest zwykle najbardziej konsekwentną decyzją w przypadku niestandardowego zestawu kabli, ponieważ bezpośrednio określa temperaturę znamionową, elastyczność, odporność chemiczną i koszt.
PVC jest koniem pociągowym do zastosowań ogólnego przeznaczenia. Normy UL1007 i UL1015 obejmują odpowiednio wartości znamionowe 80°C i 105°C. PVC jest niedrogie, łatwe w obróbce i dostępne w wielu kolorach, ale staje się sztywne w niskich temperaturach i mięknie lub ulega degradacji w pobliżu swojej wartości granicznej.
Kauczuk silikonowy radzi sobie z ciągłym ciepłem znacznie lepiej niż PVC, z wieloma rodzajami drutów silikonowych UL o temperaturze 150°C, 200°C lub wyższej. Silikon jest również niezwykle elastyczny, co sprawia, że nadaje się do prowadzenia w ciasnych przestrzeniach i do zastosowań związanych z ruchem. Bardziej miękka powierzchnia może łatwiej się ścierać, dlatego w obszarach narażonych na duże zużycie warto rozważyć zastosowanie rękawów ochronnych lub konstrukcji z plecionego silikonu.
Usieciowany polietylen, często oznaczony jako XLPE lub XLPO, zapewnia dobrą równowagę: wyższą temperaturę znamionową niż PVC, lepszą wytrzymałość mechaniczną niż silikon i cieńszą grubość ścianki przy tym samym napięciu znamionowym. Przewody sieciowane radiacyjnie, takie jak UL1430, UL3173 lub UL3321, są powszechne w urządzeniach, oświetleniu i sprzęcie elektrycznym, gdzie wymagana jest ognioodporność i odporność na ciepło.
Izolacje z fluoropolimerów PTFE i FEP zapewniają najwyższą ciągłą odporność na temperatury, zwykle około 200°C, wraz z doskonałą odpornością chemiczną i niskim odgazowaniem. Są stosowane w wymagających środowiskach, gdzie dodatkowy koszt jest uzasadniony wymogami niezawodności.
Napięcie znamionowe i miernik drutu
Napięcie znamionowe określa grubość izolacji, ale rzadko jest czynnikiem wpływającym na rozmiar przewodu. Obciążalność prądowa, dopuszczalny spadek napięcia i dobór miernika wytrzymałości mechanicznej. Producent zestawu może zalecić miernik po określeniu prądu w obwodzie i dopuszczalnego wzrostu temperatury, ale odpowiedzialność za ostateczne obliczenia powinna być podzielona pomiędzy inżyniera i dostawcę, szczególnie jeśli wiązka przewodów jest ciasno upakowana.
Gdy prąd jest wysoki, ale trasa jest krótka i występują wibracje, właściwości mechaniczne drutu mogą stać się ważniejsze niż obciążalność prądowa. Gruby, grubożyłowy drut może być zbyt sztywny dla ścieżki prowadzenia. Jest to jeden z powodów, dla których niestandardowe montaże kabli stanowią dyscyplinę: równoważy wymagania elektryczne, termiczne i mechaniczne, zamiast wybierać drut z jednego arkusza danych.
Wybór złącza i zakończenie
Wybór złącza to druga połowa równania niestandardowego montażu kabla. Ta sama specyfikacja przewodu może działać bardzo różnie w zależności od złącza, zaciskania końcówki i odciążenia zastosowanego do jego zakończenia.
Zacznij od interfejsu współpracującego. Jeśli Twoje urządzenie łączy się z zastrzeżonym portem lub rodziną złączy zgodnych ze standardami branżowymi, decyzja jest już ograniczona. Pozostałe zmienne to wykończenie styku, kąt wprowadzenia przewodu, mechanizm blokujący i wymagania dotyczące uszczelnienia. Jeśli masz pełną swobodę, wybierz konektor o udokumentowanym doświadczeniu w Twojej branży i dostępności z wielu źródeł.
W przypadku środowisk o wysokiej temperaturze należy sprawdzić, czy obudowa złącza i izolator stykowy są przystosowane do tej samej temperatury co przewód. Drut silikonowy o temperaturze 200°C, połączony z nylonową obudową o temperaturze 105°C, tworzy słaby punkt, który jest sprzeczny z celem doboru drutu. Podobnie zaciśnij odpowiednią końcówkę, najlepiej za pomocą narzędzi określonych przez producenta, i sprawdź wysokość zaciśnięcia. Słabe zaciśnięcie powoduje sporadyczne awarie i przegrzanie przy dużym prądzie.
Odciążenie naprężeń jest najczęściej pomijanym szczegółem zakończenia. Miejsce, w którym przewód wchodzi do złącza lub obudowy, jest naturalnym miejscem koncentracji naprężeń. Do tego celu służą obtryskiwanie, rurki termokurczliwe i przelotki. Bez odpowiedniego odciążenia, zginanie i ciągnięcie ostatecznie doprowadzi do złamania przewodów lub naprężenia złącza zaciskanego, niezależnie od tego, jak dobrze dobrany jest sam drut.
Rozważania dotyczące ochrony i routingu
Po wybraniu przewodu i złączy zastanów się, w jaki sposób zespół będzie przebiegał w produkcie końcowym. Rurki termokurczliwe w punktach końcowych chronią odsłonięte żyły drutu w pobliżu zacisku. Rękawy, takie jak tkane włókno szklane lub włókno szklane pokryte silikonem, zwiększają odporność na ścieranie i stanowią dodatkową barierę termiczną w strefach o wysokiej temperaturze. Od początku można wybrać konstrukcję z plecionego silikonu, zapewniającą wyższą trwałość mechaniczną w już i tak elastycznej konstrukcji z drutem.
Uszczelnienie środowiskowe ma znaczenie w przypadku urządzeń narażonych na działanie wilgoci, takich jak grzejniki łazienkowe, inteligentne pokrywy toalet i odkurzacze. Wnikanie wody do złącza złącza jest częstą awarią. Dostępne opcje to uszczelnione złącza, zalewanie lub powłoka ochronna na końcu PCB, ale zwiększają one koszty, dlatego decyzja powinna być zgodna z rzeczywistym docelowym stopniem ochrony IP produktu końcowego.
Proces produkcyjny: co dostawca powinien kontrolować
Niestandardowy montaż kabla to nie tylko połączenie odpowiedniego przewodu i złącza. Proces produkcyjny decyduje o tym, czy specyfikacja inżynieryjna zostanie faktycznie zrealizowana. Niezawodny dostawca kontroluje usuwanie izolacji, zaciskanie, lutowanie, formowanie i testowanie przewodów jako poszczególne etapy procesu za pomocą mierzalnych kryteriów.
Cięcie i rozbieranie
Precyzyjne cięcie zapewnia stałą długość. Usuwanie izolacji musi usunąć izolację bez nacinania żył przewodu. Nacięte pasma mogą przetrwać wstępne testy, ale później zawiodą z powodu zmęczenia spowodowanego zginaniem. W przypadku drutu drobnożyłowego różnica między dobrym a złym paskiem jest widoczna dopiero pod powiększeniem, dlatego renomowani producenci wykonują testy rozciągania i okresową analizę mikrosekcji.
Zaciskanie i lutowanie
Jakość zagniatania określa rezystancję styku i trwałość mechaniczną. Prawidłowo zaciśnięta końcówka odkształca w kontrolowany sposób bębenek wokół przewodu i izolacji. Siła rozciągająca i wysokość zagniatania to dwie standardowe kontrole. Lutowanie, jeśli jest stosowane, wymaga kontroli temperatury, aby uniknąć zasysania izolacji lub tworzenia kruchych połączeń.
Montaż i ochrona
Podczas końcowego montażu przewody są prowadzone do obudowy złącza, instalowana jest koszulka ochronna i formowany lub mocowany jest element odciążający. Liczy się tutaj czynnik ludzki: jasne instrukcje pracy, pomoce wizualne i kontrola jakości zmniejszają ryzyko nieprawidłowego podłączenia lub odwróconej polaryzacji. Pojedynczy odwrócony przewód w złączu może spowodować uszkodzenie pola, które jest trudne do wyśledzenia.
Testowanie i identyfikowalność
100% test elektryczny jest podstawą branżową dla niestandardowych zespołów kabli. Podstawowymi kontrolami są ciągłość, rezystancja izolacji i wytrzymałość dielektryczna. To, czy potrzebujesz pełnego testu Hi-Pot, zależy od zastosowania; powinny go posiadać urządzenia podłączane do sieci elektrycznej. Identyfikowalność ma znaczenie, gdy produkt trafia do serwisu i wymaga analizy przyczyn źródłowych. Zapytaj dostawcę o kody śledzenia partii, zapisy partii i sposób postępowania z materiałami niezgodnymi.
Certyfikaty i standardy mające wpływ na niestandardowe zestawy kabli
Certyfikat nie jest ozdobą; to prawna i praktyczna brama do sprzedaży Twojego produktu na danym rynku. Produkty z drutu i kabli są powszechnie certyfikowane zgodnie z UL w Ameryce Północnej, VDE lub TUV w Europie oraz CCC lub CQC w Chinach. Twój dostawca montażu nie musi we własnym zakresie certyfikować każdego drutu, ale używane przez niego przewody powinny posiadać atesty wymagane przez Twój produkt końcowy.
Dla rynku europejskiego oczekiwana jest zgodność z Dyrektywą Niskonapięciową oraz ograniczeniami RoHS i REACH. W Ameryce Północnej do certyfikacji bezpieczeństwa produktu końcowego zwykle wymagane są komponenty posiadające certyfikat UL. W Chinach certyfikacja CCC dotyczy niektórych kategorii przewodów i kabli, natomiast CQC obejmuje inne. Jeśli produktem końcowym jest urządzenie elektryczne, okablowanie wewnętrzne musi odpowiadać wartościom temperatury, napięcia i palności oczekiwanym przez odpowiednią normę dotyczącą urządzenia.
Jeśli Twój łańcuch dostaw wymaga zgodności z praktykami jakości w branży motoryzacyjnej, dostawca posiadający certyfikat IATF 16949 zapewnia dodatkową dyscyplinę w zakresie analizy ryzyka, zarządzania zmianami i zatwierdzania części produkcyjnych. Certyfikat ten nie zmienia specyfikacji drutu, ale zmienia sposób, w jaki dostawca dokumentuje i kontroluje swój proces.
Wybór producenta niestandardowego zestawu kabli
Wybór producenta polega na dopasowaniu możliwości do rzeczywistego profilu ryzyka produktu. W przypadku producenta urządzeń na dużą skalę dostawca musi wykazać się doświadczeniem w zakresie wewnętrznego okablowania urządzeń, solidnej kontroli procesu i konkurencyjnych kosztów. Dla klienta z branży motoryzacyjnej lub przemysłowej priorytet przesuwa się na zarządzanie jakością na poziomie systemu i identyfikowalność.
Producent posiadający własne wytłaczanie drutu i montaż wiązek przewodów oferuje praktyczne korzyści. Od początku kontrolują specyfikację materiału i jakość drutu, co skraca komunikację i zmniejsza ryzyko, że partia drutu innej firmy będzie niezgodna ze specyfikacją. Firmy takie jak Jiangyin Zhijun Appliance Electric Cable and Wire Co., Ltd. produkują pod jednym dachem zarówno izolowane przewody, jak i gotowe wiązki przewodów, co ma znaczenie, gdy niestandardowe projekty montażu kabli wymagają ścisłej koordynacji między wyborem przewodu a montażem wiązki przewodów.
Oceniając dostawcę, zapytaj o jego certyfikat systemu jakości, standardy, jakie spełniają jego produkty i czy ma doświadczenie w konkretnym zastosowaniu. Przydatnym punktem wyjścia jest bezpośrednia rozmowa na temat typowej instalacji: dokładnych parametrów znamionowych przewodu, rodzaju złącza, wymagań dotyczących ekranowania lub osłony oraz protokołu testowania. Odpowiedzi dostawcy na te szczegóły ujawniają więcej niż jakiekolwiek ogólne twierdzenia marketingowe.
Czas realizacji i minimalna wielkość zamówienia to praktyczne ograniczenia, które należy negocjować przy zachowaniu pełnej przejrzystości. Montaże niestandardowe często rozpoczynają się od fazy prototypu, po której następuje produkcja pilotażowa i produkcja masowa. Potwierdź, czy dostawca obsługuje każdą fazę i jaki jest czas realizacji każdej iteracji próbki.
Rola wczesnego zaangażowania dostawców
Częstym błędem jest czekanie, aż projekt produktu zostanie zamrożony, aby skontaktować się z producentem zestawu kabli. Do tego czasu ograniczenia przestrzeni na prowadzenie, wybór złączy i budżety termiczne są już ustalone, co często wymusza kompromisy w tym samym obszarze, w którym musi działać zespół kabla. Wczesne zaangażowanie producenta pozwala sprawdzić przekrój przewodu pod kątem dostępnej przestrzeni do prowadzenia przewodów, porównać temperaturę złącza z otoczeniem i zażądać bardziej elastycznej i trwalszej konstrukcji przed obcięciem oprzyrządowania.
Wczesne zaangażowanie daje również producentowi możliwość zasugerowania projektów formowanych elementów odciążających, innego splotu drutu lub bardziej opłacalnego certyfikowanego rodzaju drutu, który nadal spełnia wymagania. Ich zalecenia często wynikają z obserwacji awarii podobnych zespołów w terenie, co jest doświadczeniem trudnym do powtórzenia w wewnętrznym zespole inżynierów kupującego. Nawet pojedyncza dyskusja w fazie koncepcyjnej może zapobiec późniejszemu kosztownemu przeprojektowaniu.
Sprawdzony przykład: okablowanie urządzeń wysokotemperaturowych
Rozważmy blatową frytkownicę powietrzną. Wewnętrzne okablowanie w pobliżu elementu grzejnego musi tolerować utrzymujące się temperatury znacznie powyżej 105°C, a ścieżka poprowadzenia musi być szczelna. Rozsądna specyfikacja zaczyna się od drutu izolowanego silikonem o temperaturze znamionowej 150°C lub 200°C, wykorzystującego przewodnik z cynowanej miedzi, wystarczająco drobno skręcony, aby podążać ścieżką prowadzenia bez naprężeń. Połączenia z elementem grzejnym wymagają końcówki wysokotemperaturowej i przejścia termokurczliwego lub koszulki w celu ochrony obszaru zagniatania. Wiązka przewodów następnie biegnie do płytki sterującej, gdzie temperatura znamionowa obudowy złącza musi odpowiadać temperaturze znamionowej przewodu w punkcie połączenia. Każda decyzja jest powiązana: trasa określa liczbę żył, źródło ciepła określa izolację, a złącze PCB określa format zakończenia.
Ta sama logika dotyczy grzejnika łazienkowego, kuchenki indukcyjnej lub podłączenia przewodu silnika. Specyfika jest różna, ale kolejność jest taka sama: środowisko termiczne, routing mechaniczny, obciążenie prądowe, zakończenie i certyfikacja. Dyscyplina niestandardowego montażu kabli nie dotyczy egzotycznych materiałów; chodzi o celowe zamknięcie każdej z tych luk. Wiązki przewodów sterujących wysoką temperaturą frytkownicy ilustrują, w jaki sposób wymagania te są realizowane w części produkcyjnej.
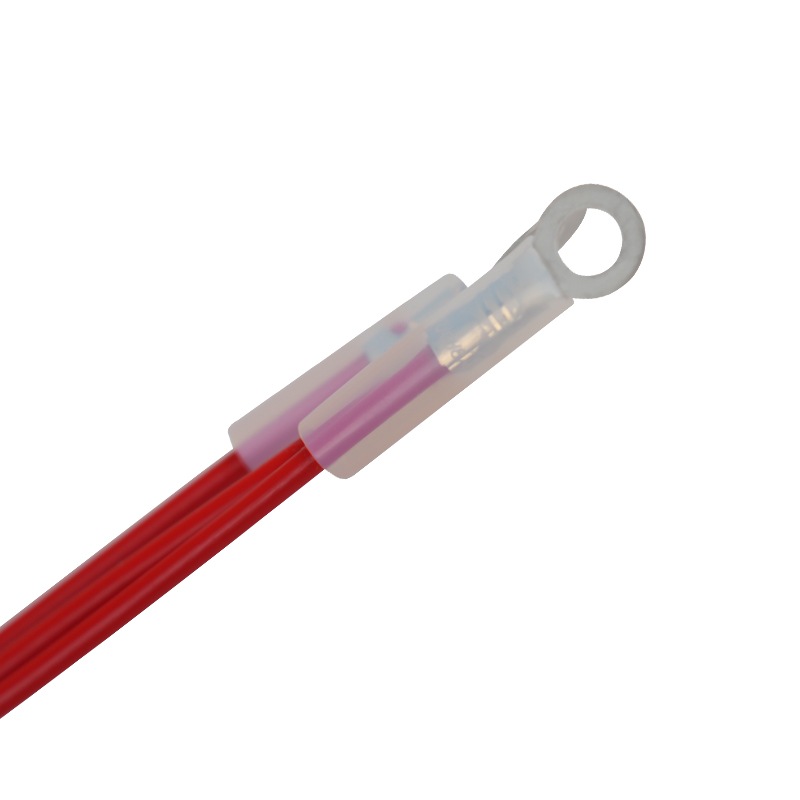 Okablowanie frytownicy powietrznej Dostawcy wiązek przewodów kontroli wysokiej temperatury frytownicy powietrznej, fabryka Jiangyin Zhijun Appliance Electric Cable and Wire Co., Ltd to chińska niestandardowa okablowanie do frytownic powietrznych Frytkownica powietrzna do kontroli wysokiej temperatury... Zobacz produkt →
Czynniki kosztowe w niestandardowych zespołach kabli
Koszt jest funkcją złożoności materiału, etapów procesu i wymagań jakościowych. Prosty wewnętrzny przewód połączeniowy z PVC ze standardowym złączem uformowanym na jednym końcu to niedrogi produkt. Cena wzrasta wraz z izolacją wysokotemperaturową, drobnym skrętem, wieloma złączami, obtryskiem i wyższymi standardami testowania.
Grubość drutu bezpośrednio wpływa na koszt materiału. Określenie cięższego przekroju niż to konieczne zwiększa koszt miedzi i sztywność wiązki bez żadnych korzyści funkcjonalnych. To samo dotyczy grubości izolacji: przewód o napięciu znamionowym 600 V w zastosowaniach o napięciu 50 V może nie być konieczny, jeśli napięcie znamionowe nie jest określone przez normę produktu końcowego.
Jakość złącza również ma znaczenie. Markowe złącza od uznanych producentów kosztują więcej, ale zmniejszają ryzyko dostaw i częstotliwość emisji. Niestandardowe oprzyrządowanie do zastrzeżonego złącza stanowi początkową inwestycję, która ma sens tylko przy wystarczającej ilości. W przypadku mniejszych serii wybór standardowej rodziny złączy pozwala uniknąć kosztów oprzyrządowania i skraca czas realizacji.
Wymagania testowe to drugi widoczny składnik kosztów. Podstawowy test ciągłości i wysokiego napięcia jest niedrogi, ale 100% testowanie siły uciągu i automatyczna kontrola wymiarów wydłużają czas. Zdecyduj, które testy mają znaczenie dla trybu awarii Twojej aplikacji. Klient z branży motoryzacyjnej może chcieć pełnego pakietu PPAP; klient urządzenia może potrzebować jedynie certyfikatu zgodności. Oba wymagania są ważne, ale ich cena nie jest taka sama.
Typowe błędy w specyfikacji i sposoby ich unikania
Większość problemów z niestandardowym montażem kabli ma swoje źródło na etapie specyfikacji. Do najczęstszych błędów dostrzeganych przez producentów należą:
- Zawyżenie temperatury znamionowej bez uwzględnienia rzeczywistej temperatury otoczenia i wzrostu prądu, co zwiększa koszty i zmniejsza elastyczność.
- Wybór złącza przed potwierdzeniem kierunku wprowadzenia przewodu i dostępnej przestrzeni za panelem, wymuszający późniejsze kompromisy w zakresie prowadzenia przewodów.
- Ignorowanie obniżenia temperatury obudowy złącza, które ulega awarii jako pierwsze, mimo że przewód został prawidłowo określony.
- Zakładając, że cieńszy drut jest zawsze lepszy do poprowadzenia, bez uwzględnienia wytrzymałości mechanicznej potrzebnej w punkcie końcowym i siły ciągnącej przyłożonej do zespołu.
- Pominięcie fazy prototypu dla krytycznej wiązki przewodów, a następnie wykrycie problemu z prowadzeniem lub dopasowaniem tylko w fazie produkcyjnej.
Dobrą praktyką jest wypełnienie arkusza specyfikacji zestawu kabla przed skontaktowaniem się z dostawcami. Uwzględnij liczbę obwodów, prąd na obwód, napięcie znamionowe, temperatury ciągłe i szczytowe w każdym segmencie trasy, minimalny promień zgięcia, typy złączy na obu końcach, wymagania dotyczące ochrony przed wnikaniem, potrzebne certyfikaty i oczekiwaną roczną wielkość. Dostawcy mogą następnie przedstawić realistyczną wycenę i zidentyfikować sprzeczności w specyfikacji, takie jak środowisko o temperaturze 200°C w połączeniu ze złączem o temperaturze znamionowej 105°C.
Zapewnienie jakości i wydajność w terenie
Awarie w zespołach kablowych rzadko są spowodowane pojedynczym dramatycznym wydarzeniem. Większość z nich jest wynikiem skumulowanego starzenia termicznego, ścierania, zmęczenia przy zginaniu lub mikropęknięć w zaciśniętej końcówce, które nie zostały uchwycone podczas produkcji. Systemy jakości mają znaczenie dlatego, że zwiększają prawdopodobieństwo wykrycia wady przed wysyłką montażową.
Dla kupującego praktycznymi sygnałami jakości są istniejące certyfikaty, dokumentacja procesu i dyscyplina, z jaką dostawca radzi sobie z żądaniami zmian. Producent, który natychmiast aktualizuje rysunek techniczny po zmianie średnicy drutu i przesyła poprawiony rysunek przed produkcją, jest o wiele bardziej niezawodny niż producent, który po prostu realizuje zamówienie i ma nadzieję, że stary rysunek nadal obowiązuje.
Gdy produkt jest narażony na działanie wysokiej temperatury, wybór materiału izolacyjnego staje się kwestią bezpieczeństwa. PVC mięknie i może ulec degradacji pod wpływem ekspozycji powyżej jego wartości znamionowej; silikon wytrzymuje wysoką temperaturę, ale tli się bez odpowiednich środków zmniejszających palność. Sam arkusz danych materiału nie mówi wszystkiego; Doświadczenie dostawcy z jednostkami certyfikującymi oraz wyniki pracy w terenie w różnych zastosowaniach dają bardziej realistyczny obraz.
Praktyczne kroki na początek
Jeśli jesteś na wczesnym etapie określania niestandardowego zestawu kabli, ścieżka jest prosta:
- Udokumentuj wymagania elektryczne, termiczne, mechaniczne i środowiskowe dotyczące zespołu.
- Zidentyfikuj docelowe certyfikaty dla produktu końcowego.
- Wybierz potencjalne typy przewodów i rodziny złączy z katalogu zaufanego producenta.
- Poproś producenta zestawu kabli o próbki wykonane według Twojej specyfikacji, a następnie przetestuj je w rzeczywistym zastosowaniu.
- Przed złożeniem zamówienia zbiorczego przejrzyj certyfikaty jakości producenta i wyniki audytu fabryki.
Dalsze informacje techniczne można znaleźć w artykułach na temat jak wiązki przewodów urządzeń gospodarstwa domowego poprawiają bezpieczeństwo i niezawodność and jak wybrać drut wysokotemperaturowy obejmują podstawowe zasady z punktu widzenia zastosowania. Większość dostawców jest również skłonna omówić przegląd projektu, jeśli przedstawisz przybliżoną specyfikację.
Wniosek
Niestandardowy montaż kabla nie musi być skomplikowany, ale musi być przemyślany. Najpierw zdefiniuj środowisko operacyjne, a następnie wybierz pasujący do niego przewodnik, izolację, złącze i strategię ochrony. Wybierz producenta, który kontroluje cały proces, od wytłaczania drutu po końcowe testy, i który angażuje się wystarczająco wcześnie, aby zapobiec przeprojektowaniu pętli. Najtańszy montaż to nie ten z najniższą ceną zakupu, ale taki, który za pierwszym razem przejdzie certyfikację i przejedzie w terenie bez wycofania. Ta niezawodność zaczyna się od decyzji podjętych przed zamówieniem pierwszej próbki.